


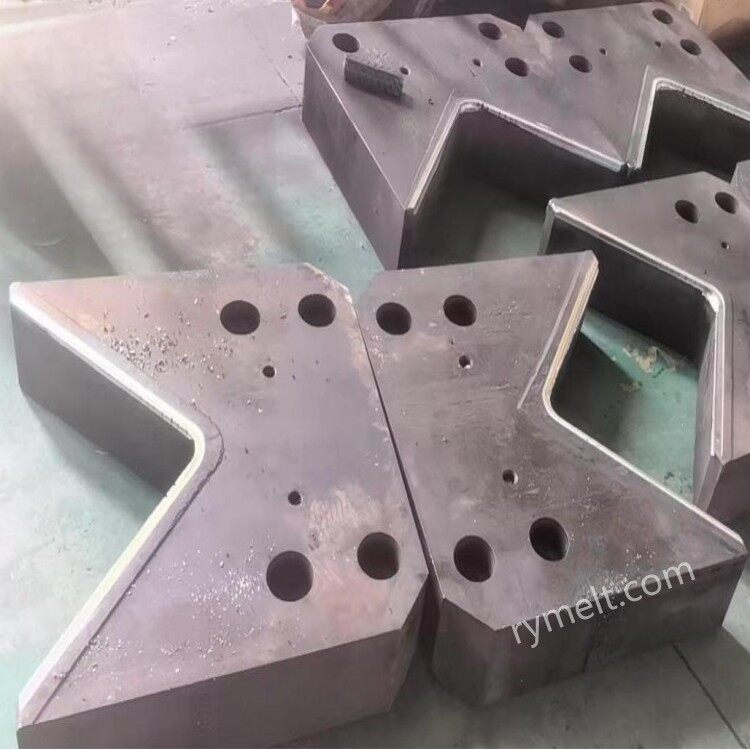
Materiale utilizate în mod obișnuit
Oțel de turnare pentru lucru la cald:
H13 (4Cr5MoSiV1): rezistență ridicată la temperatură, oboseală termică (800 ~ 1000 grade), rezistență bună la uzură, potrivită pentru forfecare la sarcină mare.
5CrNiMo: duritate excelentă, rezistență la impact, potrivit pentru condiții de forfecare frecvente.
Aliaje speciale:
Oțel de mare viteză (cum ar fi W6Mo5Cr4V2): duritate mare (HRC 60 ~ 65), dar fragil, trebuie să optimizați procesul de tratament termic.
Aliaje-pe bază de nichel: rezistență la-înaltă la oxidare la temperatură (peste 1100 de grade ), utilizate pentru forfecarea oțelului inoxidabil și a altor-tagle din aliaje înalt.
Tehnologia de acoperire a suprafeței:
Acoperire cu carbură de tungsten (WC): Îmbunătățește rezistența la uzură a marginilor, prelungirea duratei de viață cu 30% ~ 50%.
Acoperire cu nitrură de titan (TiN): reduce coeficientul de frecare, reduce pielea oxidată cu adeziv.
Indicele de performanță
Duritate la temperatură ridicată: mențineți HRC 45~50 la 800~1100 grade (evitați înmuierea și deformarea).
Rezistență la oboseală termică: rezista la cicluri frecvente de cald și rece (tagla de forfecare-la temperatură înaltă → răcire) fără fisuri.
Rezistență la uzură: reduceți uzura marginilor cauzată de frecarea cu țagle la temperaturi ridicate.
Duritate: pentru a preveni ciobirea sau ruperea sub sarcina de impact de forfecare.
Structura și designul lamei
Forma marginii
Marginea plată: potrivită pentru țagle, plăci, distribuția forței de forfecare este uniformă.
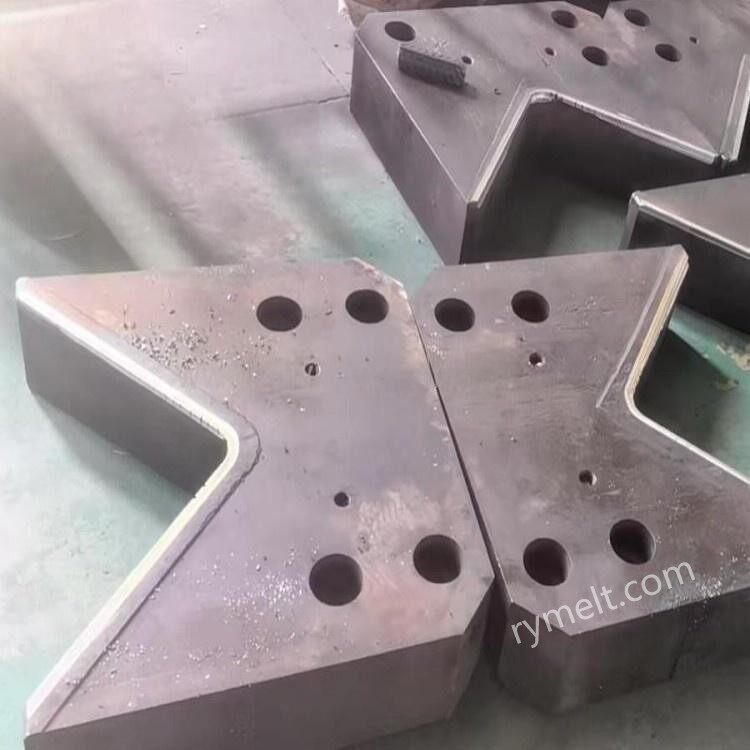
Margine teșită (înclinare de 5 grade ~ 15 grade): reduce forța de forfecare maximă, potrivită pentru țagle de secțiune mare.
Marginea combinată: cuțitul superior are muchia teșită, cuțitul inferior are muchia plată, echilibrând eficiența și consumul de energie.
Parametri geometrici
Grosimea lamei: 80 ~ 200 mm (selectat în funcție de cererea forței de forfecare, lama groasă are o rezistență puternică la deformare).
Unghiul muchiei de tăiere: 75 grade ~ 90 grade (cu cât unghiul este mai mic, cu atât forța de tăiere este mai mică, dar rezistența la uzură este redusă).
Teșirea muchiei: 0,5 ~ 2 mm (reduce concentrația de stres, previne ciobirea).
Întreținere zilnică
Lubrifiere de răcire: pulverizați lichid de răcire pe bază de apă-după forfecare (evitați temperatura lamei peste 300 de grade).
Curățarea pielii oxidate: îndepărtați în mod regulat pielea de oxid de fier care aderă la suprafața lamei (pentru a preveni zgârierea marginii).
Monitorizarea uzurii: verificați uzura muchiei de tăiere la fiecare schimbare (mai mult de 3 mm trebuie reparate și șlefuite sau înlocuite).
Reascuțirea marginilor: Utilizați o mașină de șlefuit CNC pentru a repara marginea după uzură pentru a menține unghiul și dreptatea marginii.
Compania noastră are mulți ani de experiență în producția și comercializarea lamelor de forfecare hidraulice și avem personal tehnic profesionist care poate produce și procesa în funcție de nevoile individuale ale clienților. Datele parametrilor de mai sus pot fi folosite ca referință, dacă aveți nevoi specifice, vă rugăm să nu ezitați să ne contactați.


