


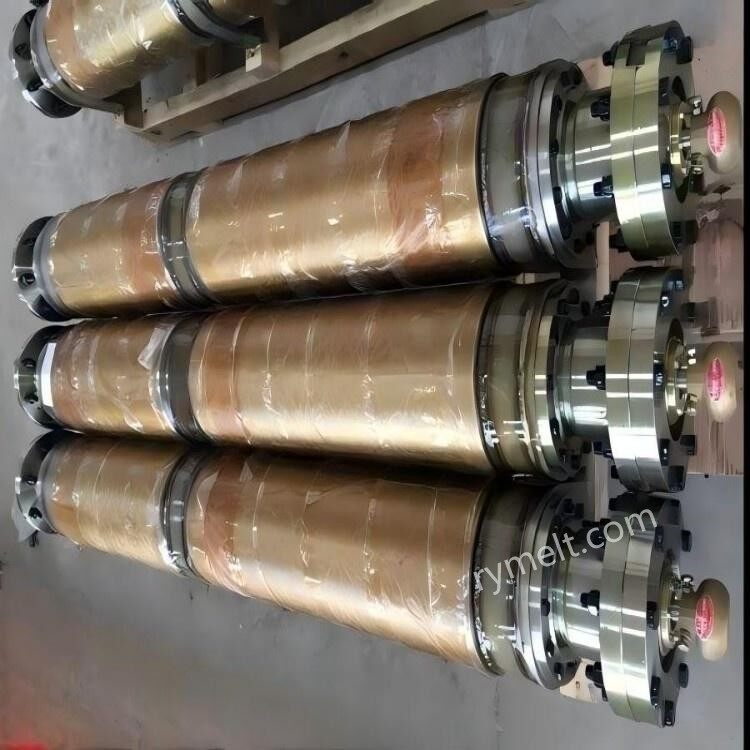
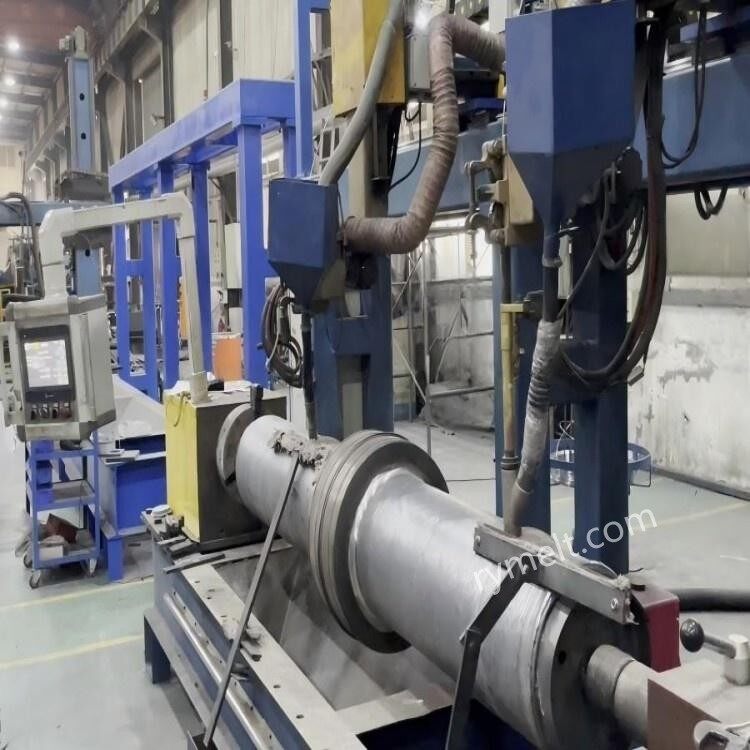
Principala tehnologie de suprafață
1.Sudura cu arc de transfer cu plasmă (PTA)
Caracteristici: aport scăzut de căldură (<3 kJ/cm), dilution rate <5%, suitable for precision surfacing.
Parametri: curent 80-200A, viteza de alimentare pulbere 30-100 g/min, grosime strat 1-3 mm.
Aplicație: reparații în-strat subțire sau întărirea de-suprafețe de înaltă precizie.
2. Sudarea cu arc scufundat (SAW)
Caracteristici: Eficiență ridicată (rată de depunere mai mare sau egală cu 15 kg/h), potrivită pentru reparații pe suprafețe mari-.
Parametri: curent 400-800A, tensiune 30-40V, diametru fir 3,2-4,0 mm.
Aplicație: Acoperirea generală a corpului rolei, cum ar fi rola de turnare continuă din țagle.
3. Placare cu laser
Caracteristici: Rata de diluare<3%, small heat-affected zone, but high equipment cost.
Parametri: Putere laser 2-6 kW, viteza de scanare 0,5-2 m/min.
Aplicație: Repararea de precizie a rolelor de mare valoare.
Scenarii tipice de aplicare
1.Rola de secțiune a ventilatorului mașinii de turnare continuă
Dificultate: supus forței de turnare a țaglelor (până la 200 kN/m²) și stresului termic (800-1200 grade).
Soluție: Suprafață multi-strat cu aliaj pe bază de carbură de tungsten + cobalt-, duritate a suprafeței mai mare sau egală cu HRC58.
2.Role de îndoire/îndreptare
Dificultate: fisuri de oboseală din cauza încărcării dinamice.
Soluție: strat de tranziție de aliaj pe bază de nichel-+ strat rezistent la uzură-fier-, cicluri de oboseală termică de până la 10⁶ ori.
3.rola suport matriță de cupru
Dificultate: coroziunea apei de răcire și uzura mecanică suprapuse.
Soluție: placarea cu laser a Inconel 625, potențialul de rezistență la pitting a crescut la +200 mV (SCE).
Puncte de control al calității
1.Preîncălzire și temperatura stratului intermediar
Temperatura de preîncălzire: 150-300 de grade (ajustată în funcție de echivalentul de carbon al materialului de bază).
Controlul temperaturii interstratului: mai mic sau egal cu 150 de grade pentru a preveni fisura termica.
2.Testări ne-distructive
Testare cu ultrasunete (UT): detectează defectele de legătură dintre stratul de placare și substrat (sensibilitate Φ1 mm echivalent).
Testare de penetrare (PT): detectați micro-fisurile de suprafață (precizia de detecție 0,01 mm).
3. Managementul stresului rezidual
Tratament termic post-sudare: revenire la 550-600 de grade, menținere timp de 2-4 ore pentru a elimina mai mult de 80% din stres.
Shot peening: tensiunea de compresiune a suprafeței este crescută la -400 MPa, rezistența la oboseală este îmbunătățită.
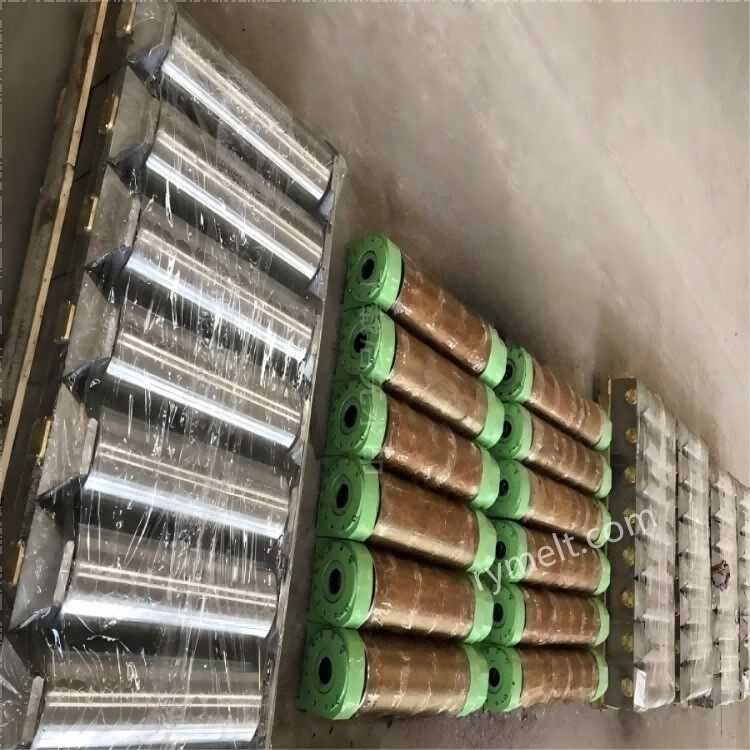
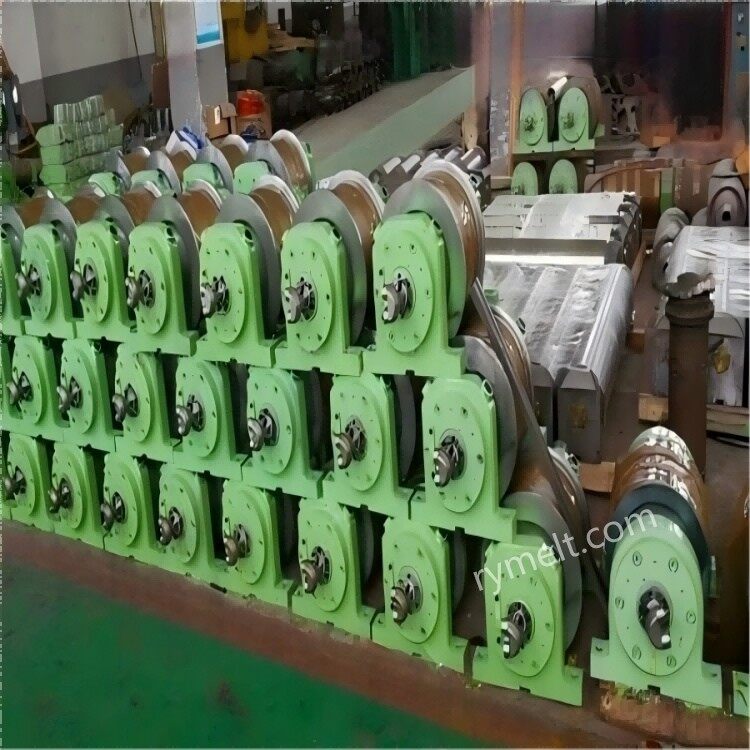
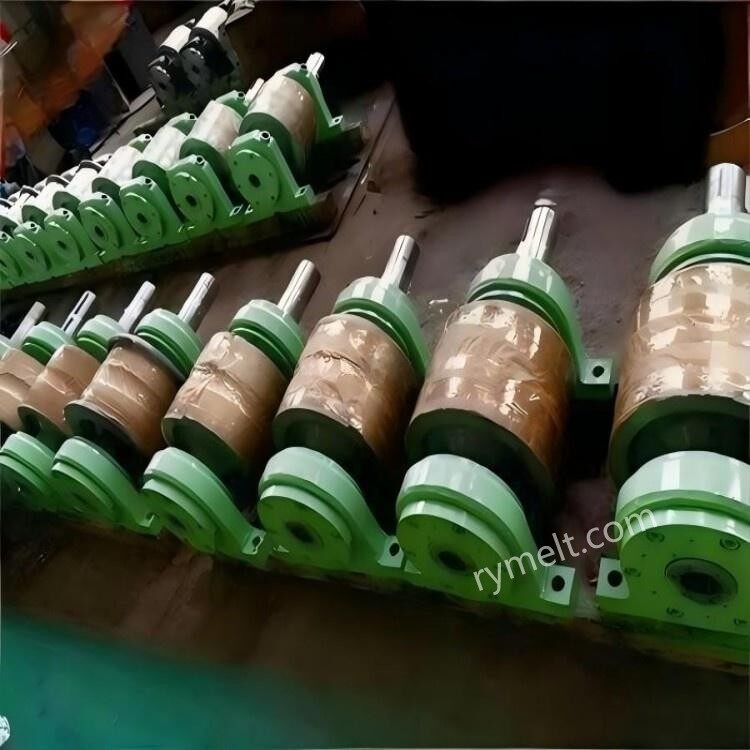
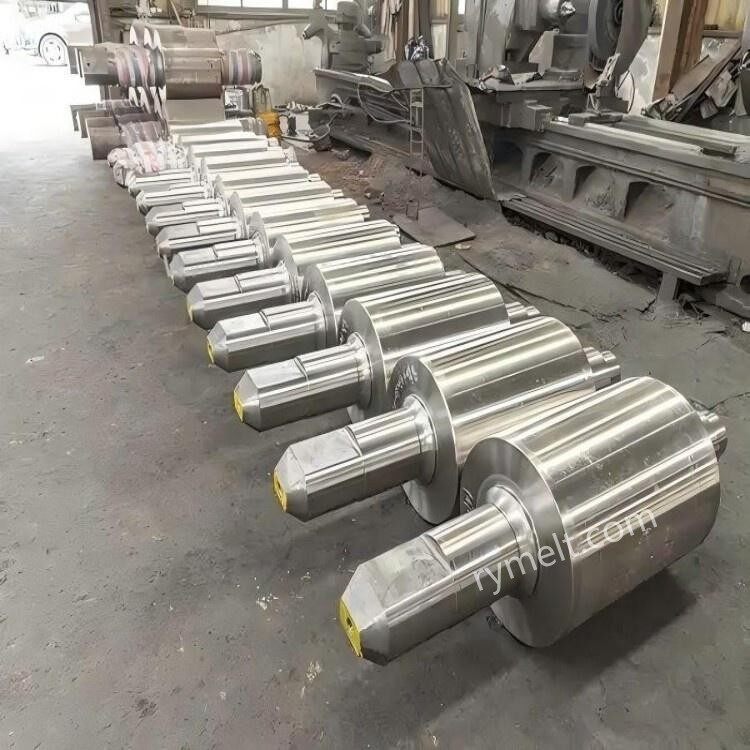
Compania noastră are mulți ani de experiență în producția și comercializarea rolelor de sudură pentru suprafață și avem personal profesionist și tehnic care poate produce și procesa în funcție de nevoile individuale ale clienților. Datele parametrilor de mai sus pot fi folosite ca referință, dacă aveți nevoi specifice, vă rugăm să nu ezitați să ne contactați.


